-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
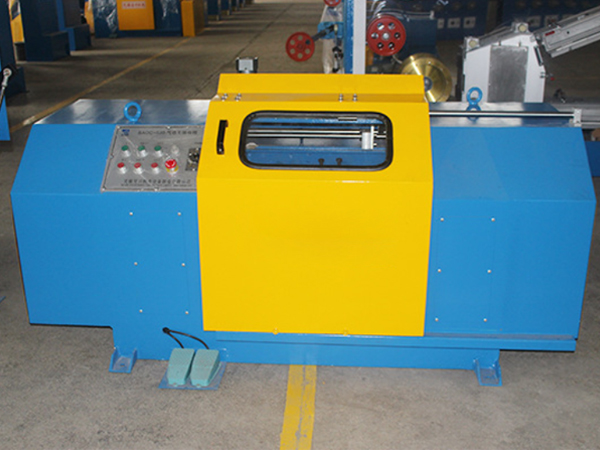
可能很多朋友都通过不同的途径对拉丝机有些不少的了解,但是你是否知道这拉丝机他为什么会出现氧化。导致拉丝机他拉出的金属丝为什么有氧化且其情况各不相同。为了解决这个问题,康斯达机械电器特作如下介绍,希望能让大家更全面的来了解拉丝机。专业裸铜线中线伸线机在密封室里冷却水他的温度要是超出40度,那这个密封室他就没有什么冷却作用,还会让单丝在退火以后的温度还是那么高,并且在温度比较高的时候要是康斯达机械电器拉丝机碰到氧气那他就会有氧化。密封室里冷却液他里面所含皂化液的量太少了,这就会让金属丝还有其他的导轮中他们的摩擦会变大,进一步让金属丝的温度变高。密封室里冷却水他的水压还有量太少,裸铜线中线伸线机生产商这样就会让金属丝不能很好的进行冷却。其实对于这些问题也不是没有办法解决,我们要经常的对冷却循环水进行检查,看看他能不能正常的进行运作,冷却的效果怎么样。我们还要在密封室里每隔一段时间就往里面加一些可以把皂化液浓度提高的东西,如此一来就能够很好的来对皂化液的量进行改善,还可以确保金属丝在导轮上更好的来进行作业。
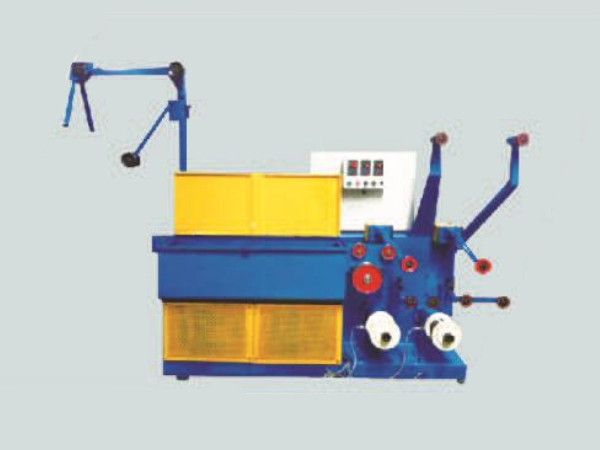
拉丝机的料筒在需要加热的时候,是利用加热圈进行加热的,这样的方式还蛮耗电的,加热的过程是这样:首先加热圈需要自己先行发热,再把热量传递给拉丝机的料筒,那么在传热的这个过程里免不了就会流失一部分热量,专业裸铜线中线伸线机浪费的热量其实就是在浪费电能了。另外由于加热圈的外表面是肯定会接触到空气的,那么也就是说会有一部分的热量浪费在空气里,这又是等于在浪费了电能,拉丝机仅仅传热这方面就在加热圈部分损失了将近百分之四十的电费,为了避免这一情况的发生,我们可以利用一种名叫电磁加热器的产品,只要在拉丝机料筒的表面裹上一层保温棉,再加上一层电磁加热线圈,通电后,裸铜线中线伸线机生产商电磁加线圈就会出现电磁感应,料筒就会自动发热,由于保温棉的存在生成的温度又不会传到空气里,电能就这样节省下来了,比起加热圈,电磁加热器至少可以省下百分之三十以上的电,非常节省和划算,加热速度又非常理想,目前是拉丝机佳的工作拍档。
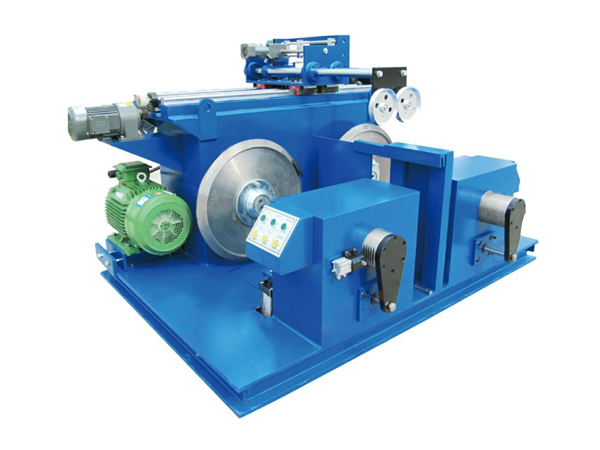
水箱式拉丝机可以分为两种:1.翻转式水箱拉丝机2.重型水箱拉丝机。这两种水箱式拉丝机都比较适合使用在拉拔过程中比较细小规格的金属线材,所有拉丝机的系统都是对速度的控制和要求比较高的,不仅要求控制系统提供非常精确的速度,还要平滑的线速度,而整个过程中,都需要冷却液来辅助散热。收线的部分主要由一台比较小功率的电动机来进行拖动,电动机的作用主要是保持拉丝机在收卷时张力的平衡,专业裸铜线中线伸线机如果这个阶段的张力出现大的波动的话,那么在收卷的工字齿轮上面的绕线就会出现不匀称。拉丝机在结束工作关闭瓶阀的时候,速度尽量的缓慢进行,不然可能会造成不必要的伤害,在进行集装格的安装和拆卸时,最少不能低于两个人员,因为一个人需要操作电器,而另一个人则要扶住吊装架。在进行吊装的时候,裸铜线中线伸线机生产商注意吊装架和集装格之间不能发生任何的碰撞,主要是为了防止在撞击的过程中出现火花,而火花会造成集装格相关附件的严重损伤,而运输集装格的时候,一定要用紧绳器将集装格和车厢之间固定牢固,而车厢的底部也要铺设一层胶垫,主要是为了防止我们在运输过程中,集装格出现侧滑或者掉落的情况。
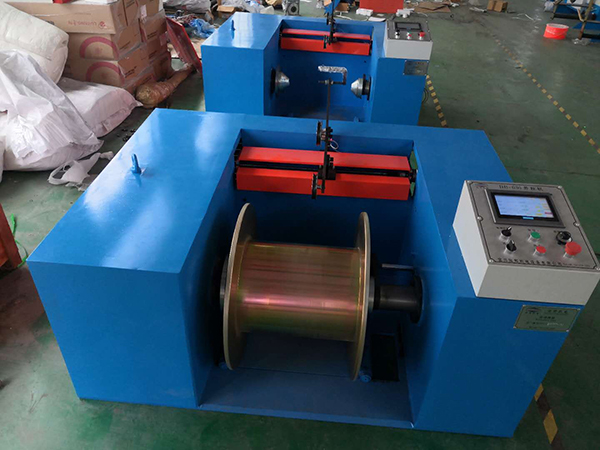
工艺要求:多台电机同时对各道模具之间的金属丝进行无打滑拉伸,专业裸铜线中线伸线机对多电机的同步性以及动态响应的快速都有较高的要求;要求全速范围内(最高为18米/秒)张力稳定;最小加工出线线0.8mm;系统方案:每道次之间可采用前馈PID控制方式,主速度由前级金属秒流量计算得出,PID作为系统速度的微调量,速度运算在变频器内部实现,响应快,成本低,调试简单;也可以采用控制每道次之间转矩的方式,精确分配各台变频器之间的转矩电流,从而实现无张力臂的控制系统,简化机械设计,降低系统的成本;裸铜线中线伸线机生产商收线部分可以根据用户要求采用速度模式或者转矩模式。速度模式采用前馈PID控制方法,通过调节摆臂的气压来调节实际张力,转矩模式采用变频器内置卷径计算功能; 系统的各种联动逻辑控制由PLC实现;系统优点:电流矢量变频器保证系统具有优良的低频性能和动态性能;采用性能卓越的内置PID或转矩模式,系统动态特性好,系统简单。适用拉丝机:直线式拉丝机、滑轮式拉丝机、活套式拉丝机。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号