-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
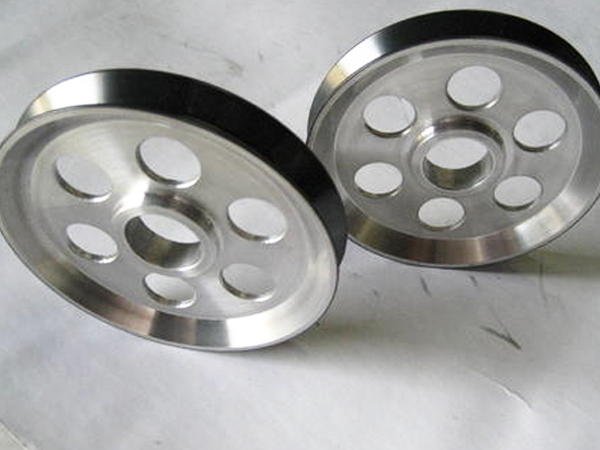
小拉丝机的控制模式:小型拉丝机的控制模式,是目前主流的控制方式,拉伸与卷取控制由PLC或者工控机IPC来完成,变频器接受PLC或者IPC的指令,专业双头小拉伸线机实现拉伸级的无级调速与卷取的恒张力控制。该系统解决方案将直接导致成本高昂、系统复杂、维护难度大、维修成本高、系统控制响应差等问题。从机械上,可以分解为拉丝部分与收线部分,从电气控制上可以分解为拉丝无级调速控制与卷取的恒张力同步控制,双头小拉伸线机厂家通过张力摆杆的位置变化,回馈控制系统,经过自动运算,改变卷取电机运行速度,从而达到卷取与拉丝两个环节体现出恒张力与速度同步,并通过排线导轮电机,可以随着卷取速度的不同,均匀地将成品金属丝缠绕在卷取工字轮上,以实现对金属材料的拉伸加工。
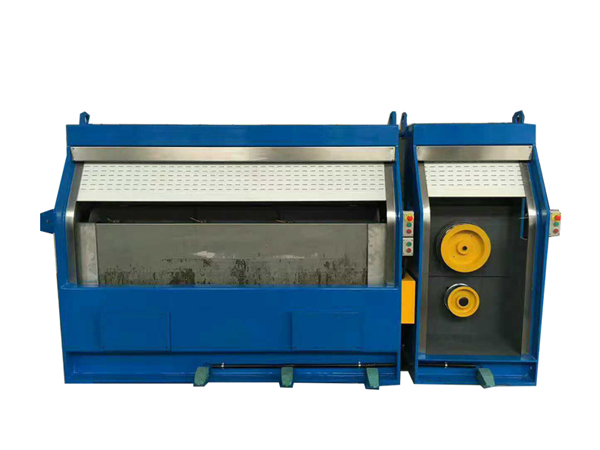
大家都知道电费是很贵的,所以很多企业都想着法子要省电,你知道吗现在我们对拉丝机进行改装以后只要装节能的电磁感应他一个季度就可以省3万块的电费。如果你对这个方面感兴趣可以和我们康斯达机械电器进行沟通,下面是为大家带来的部分介绍。专业双头小拉伸线机拉丝机一般的加热方法是有一定的弊端的,他的方法就是电阴加热和燃烧加热,这两个方法他其实是能力的转变,但是他们是很容易受到高温、火以及废气污染的,当然也会有安全隐患还很浪费电。要是煤燃烧的温度不够并且他的加热又不平衡是很容易有变形的。机械电器拉丝机会有受热不匀称让其光泽及色彩都大大折扣。双头小拉伸线机厂家但是我们用了高效节能的加热设备他就是用电磁感应把电能变为热能,在利用平衡来进行加热,这样可以让螺杆不容易出现弯曲和变形,这样能够很好的来节省成本,还可以把质量提高。在一样的条件里拉丝机设备他的电阻丝加热可以省60%的电。现在这种方法已经很好的在拉丝机深上有了应用。
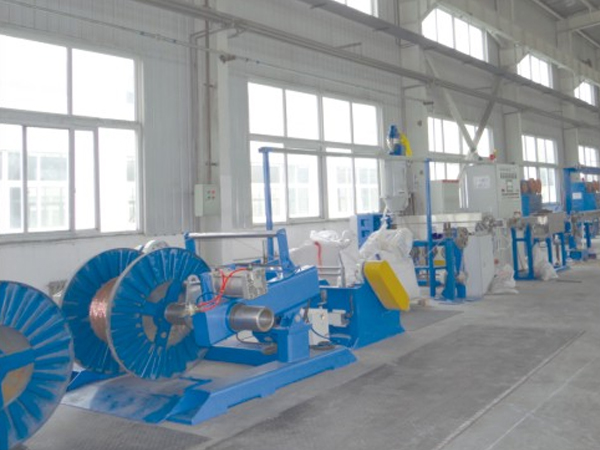
直进式拉丝机最主要的工作原理就是,可以有效的控制每个卷筒之间金属的所有流动数量,直进式拉丝机在加工钢丝的时候,专业双头小拉伸线机首先钢丝会直接的从卷筒上进行缠绕,等缠绕到一定的圈数后,会由调谐辊将其直接的带入到拉丝模上,这时候拉丝模肯定会受到非常不均的磨损情况,或者是电机速度出现严重的波动等,这样其实会直接的影响到金属的秒流的平衡,所以就会造成钢丝在张力上产生变化,实际上这种张力的变化主要还是取决于调谐辊整个摆动的幅度。实际上直进式拉丝机在所有的拉丝机中,属于难以控制的,双头小拉伸线机厂家主要是因为直进式拉丝机需要很多天电机,同时来对金属丝进行拉伸,而这种方式可以有效的提升工作的效率,其实直进式拉丝机和水箱式拉丝机的区别还是非常大的,直进式拉丝机在工作时,是允许金属的丝在不同的模具上进行打滑的,而其他的拉丝机则不可以,直进式拉丝机还属于高速高效的连续式拉丝机,因为其属于无滑动式的拉丝机,所以其在金属行业中的应用也是广泛的。
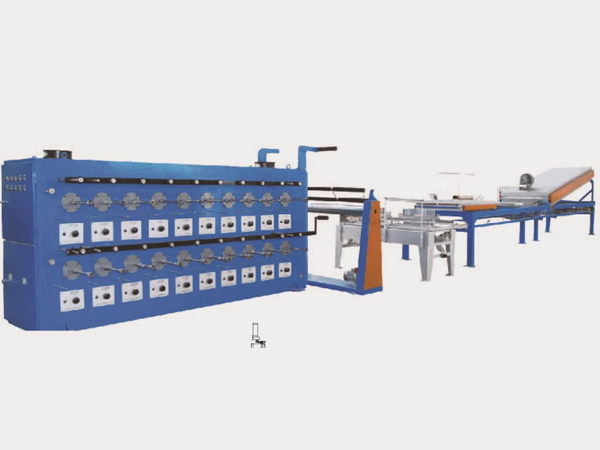
倒立式拉丝机是以无滑动的方式拉拔中、低碳钢丝、不锈钢丝、异型钢丝及有色金属粗、中直径而开发的设备,适用于标准件行业、超市货架制造行业、钢丝来料加工企业。专业双头小拉伸线机倒立式拉丝机主要由机架、减速箱、卷筒、落线架、小车、气动系统、交流变频调速电控系统及电动机组成。卷筒倒置于减速箱下部,拉拔后的线材可直接收至落线架,从而实现大盘重收线。倒立式拉丝机的传动系统采用一级强力窄V带组合硬齿面减速机或摆环减速机;收线盘重大;卷筒强制风冷;气动压轮;下线盘自主动力且下线圈径可调;双头小拉伸线机厂家交流变频调速,机台操作方便,安全可靠,节能30%以上。倒立式拉丝机中的电机通过皮带轮及三级齿轮传动,带动置于减速箱输出轴上的卷筒旋转,牵引线材完成拉拔。经拉拨后的线材通过引线辊,导入落线架,落线架与卷筒同步旋转。倒立式拉丝机自动化程度高、可同时拉丝和收线。收线盘大可达2吨、卸丝方便可靠、操作简便、生产效率高、安全可靠;能正反转,并在整机运行时脱控,以免误动作造成事故;外观造型整齐美观。
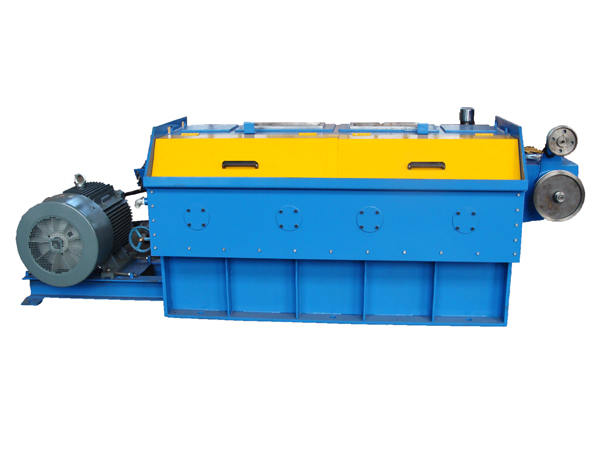
直接无捻拉丝机和无捻粗纱拉丝机分别由卷绕机头、排线装置、排线离行装置、换筒装置、油雾润滑装置、气动装置、喷雾装置、机头制动装置组成。机头主轴和机头本体的接合部分采用锥面体啮合定位,保持机头旋转精度。专业双头小拉伸线机机头结构为离心涨块式,由机头本体、涨块、涨块键、压力弹簧、机头前盖、机头后盖组成。整个机头的材质均采用铝合金和不锈钢材料。机头高速旋转时在离心力的作用下涨块将绕丝筒支撑起来,双头小拉伸线机厂家纤维则缠绕在绕丝筒表面。当缠绕结束机头停止转动时,离心力消失涨块自由落下即可卸筒拉丝机螺旋钢丝排线轴的运动分为旋转运动和往复运动:旋转运动由排线电机通过同步皮带传动来实现,往复运动由伺服电机通过同步皮带、滚动丝杠组件、直线轴承传动来实现。往复移动的行程在50~200mm之间,改变两个限位传感器的位置可以调整往复移动的行程。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号