-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
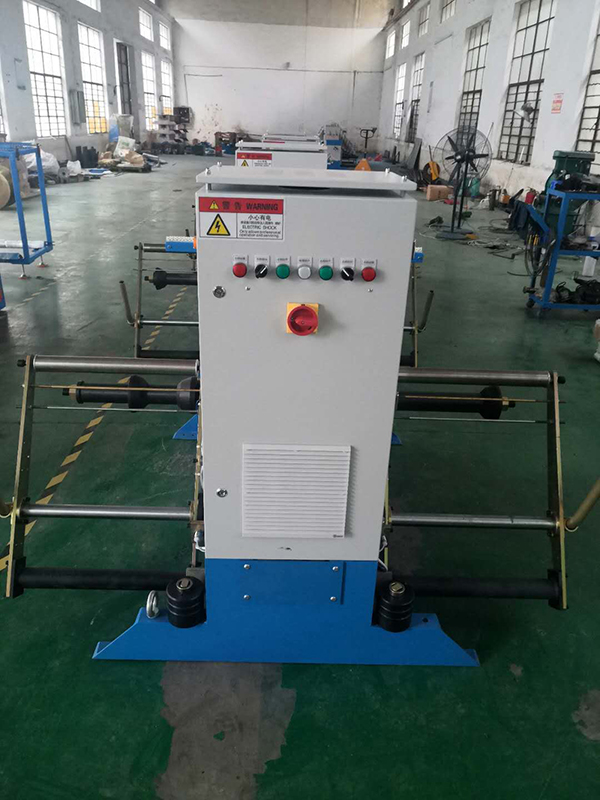
工艺要求:多台电机同时对各道模具之间的金属丝进行无打滑拉伸,供应直进式拉丝机对多电机的同步性以及动态响应的快速都有较高的要求;要求全速范围内(最高为18米/秒)张力稳定;最小加工出线线0.8mm;系统方案:每道次之间可采用前馈PID控制方式,主速度由前级金属秒流量计算得出,PID作为系统速度的微调量,速度运算在变频器内部实现,响应快,成本低,调试简单;也可以采用控制每道次之间转矩的方式,精确分配各台变频器之间的转矩电流,从而实现无张力臂的控制系统,简化机械设计,降低系统的成本;直进式拉丝机厂家收线部分可以根据用户要求采用速度模式或者转矩模式。速度模式采用前馈PID控制方法,通过调节摆臂的气压来调节实际张力,转矩模式采用变频器内置卷径计算功能; 系统的各种联动逻辑控制由PLC实现;系统优点:电流矢量变频器保证系统具有优良的低频性能和动态性能;采用性能卓越的内置PID或转矩模式,系统动态特性好,系统简单。适用拉丝机:直线式拉丝机、滑轮式拉丝机、活套式拉丝机。
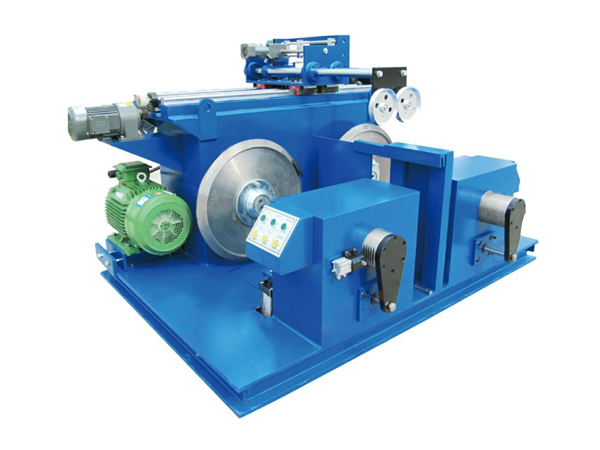
拉丝机的料筒在需要加热的时候,是利用加热圈进行加热的,这样的方式还蛮耗电的,加热的过程是这样:首先加热圈需要自己先行发热,再把热量传递给拉丝机的料筒,那么在传热的这个过程里免不了就会流失一部分热量,供应直进式拉丝机浪费的热量其实就是在浪费电能了。另外由于加热圈的外表面是肯定会接触到空气的,那么也就是说会有一部分的热量浪费在空气里,这又是等于在浪费了电能,拉丝机仅仅传热这方面就在加热圈部分损失了将近百分之四十的电费,为了避免这一情况的发生,我们可以利用一种名叫电磁加热器的产品,只要在拉丝机料筒的表面裹上一层保温棉,再加上一层电磁加热线圈,通电后,直进式拉丝机厂家电磁加线圈就会出现电磁感应,料筒就会自动发热,由于保温棉的存在生成的温度又不会传到空气里,电能就这样节省下来了,比起加热圈,电磁加热器至少可以省下百分之三十以上的电,非常节省和划算,加热速度又非常理想,目前是拉丝机佳的工作拍档。
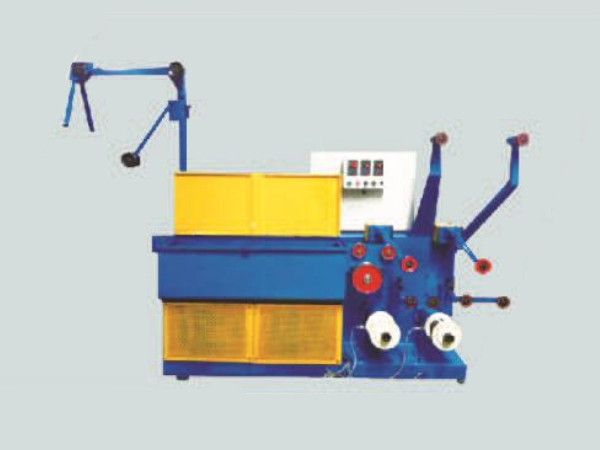
首先我们在安装直进式拉丝机之前,一定要确保其基础的安装是十分牢固的,主要是有效的避免出现振动等现象;供应直进式拉丝机其次在安装之前,首先要经过调试促使线材的模孔和拉伸的轴线在中心的位置是否完全对称,目的是为了让拉线膜和线材的应力作用是相对匀称的;在直进式拉丝机的整个拉线过程中,不可以出现频率较高的停车和开启现象,因为在拉拔起步的同时,拉应力会比平时的摩擦要打很多,而这种摩擦会直接的影响到模具的磨损情况。在直进式拉丝机中拉拔的线材需要进行预先的处理,主要是表面的预处理和热处理两种。一、表面的预处理主要是将表面的脏污、粘附比较多杂质等线材进行处理,直进式拉丝机厂家首先需要经过清洗,之后再进行烘干,才是进行拉拔;而表面带有较多的氧化皮的线材的话,需要首先进行酸洗,之后进行烘干,才能拉拔;如果是表面出现起皮和凹坑等情况的线材的话,除了以上工序之外,还需要使用磨光机对其进行修磨。二、热处理主要是针对硬度不均匀或者是硬度比较严重的线材,首先要经过回火或者是退火将硬度适当的降低,还需要保证线材良好的硬度之后,才能对其进行拉拔加工。
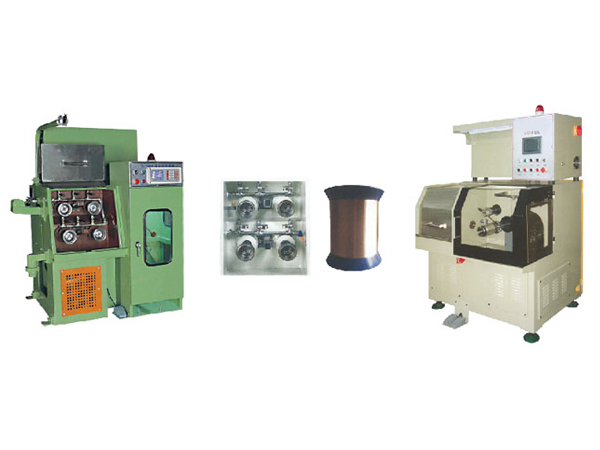
当我们在进行操作拉丝机的时候,我们还是要知道一些关于作业的要求,这样对我们的作业才是最好的。那么具体我们在进行利用拉丝机进行作业的时候都要遵守哪些要求呢?康斯达机械将为我们做详细的介绍。供应直进式拉丝机当我们在进行作业的时候我们一定要戴手套,这样可以防止工件把我们的手指烧伤,也避免对产品的质量造成一定的影响。在开机之前我们要对设备的供气情况进行检查,看看他有没有漏气和积水的情况。要正确的来对拉丝机的砂带进行安装,还要对上下轴的升降丝杠的润滑程度进行检测,确定出料的上面没有人然后才能开机。当设备开启以后,我们要对砂带的摆动幅度进行检查,要是有不正常的情况我们要马上停机进行整修。不可以把康斯达机械拉丝机和收尘的风机一起启动,直进式拉丝机厂家也不可以开机以后我们的作业人员擅自离开工作岗位。如果说两个人来进行作业,那么在后面的作业人员是不可以对着拉丝机的出口的,防止工件飞出来砸到人。要是设备在作业的时候有不正常的情况那我们要马上关机,还要停电,避免把问题扩大。当设备在进行检查的时候要把总的电源关掉,而且不可以进行作业,防止有事故出现。
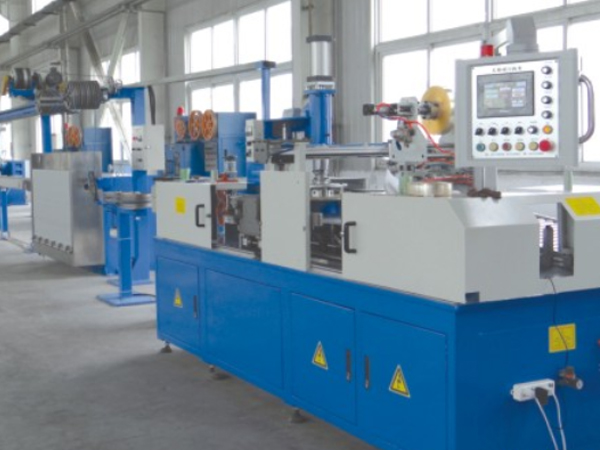
其实倒立式拉丝机的相关信息小编在之前的文章中已经介绍过很多了,今天就给大家介绍下倒立式拉丝机是如何拉丝和收线的吧!大家都知道倒立式拉丝机主要使用于比较大型的工程加工,经过对不同材料的加工和拉制成丝的过程,还可以使用于绕线或者是其他不同产品的成型,其实倒立式拉丝机主要的流程就是拉丝和收线。供应直进式拉丝机首先是放线,如果是金属丝进行放线的话,其实对于整个倒立式拉丝机来说的话,在控制上都没有太高的精度要求,很多拉丝机的机械,在防线的操作上基本都是通过变频器来驱动放线架工作的,但是也有个别的拉丝机械是通过双频控制的,还有是直接的通过拉丝过程中丝线的张力,很好的实现了自由的放线效果。其次是拉丝,拉丝的环节是整个拉丝机中重要的环节,直进式拉丝机厂家因为不同的金属材料、不同的要求和不同的丝质,在拉丝的环节上受到的影响都有所不同,和水箱式拉丝机、直进式拉丝机在具体的操作上有很多不同之处。是收线,拉丝机的收线直接决定了工作的速度和生产的效率,但也是整个系统中比较难控制的部分,在拉丝机的收线部分,比较常用的控制技术主要有张力的控制、同步的控制等,均可以有效的实现金属线材的收卷工作。
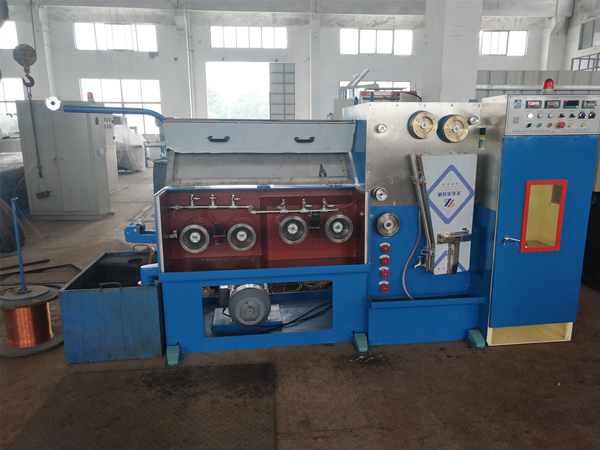
在直进式拉丝机正式的运行前,基本都需要完成较长时间拉丝模板的使用,但是很多朋友不知道为什么要这样做。因为直进式拉丝机在正常的运行情况下,模壁肯定会受到不同的线材对造成摩擦和冲涮,所以对直进式拉丝机所造成的磨损还是比较严重的,如果这种情况持续较长一段时间之后,在材料出口的位置就会形成凹槽。供应直进式拉丝机如果使用直进式拉丝机的时候,一旦出现拉线膜的环沟现象的话,那么必定会将模板的损伤加大,如果又没能得到及时有效的修复的话,操作的损耗就会更大,因为没能得到及时的修复,其日后维修的难度也会增加,如果持续严重的话,沟槽也会出现较为严重的裂纹现象,最终的结果就是模具直接的报废。那么我们要如何有效的预防以上情况的出现呢?下面就和小编一起来学习下如何对直进式拉丝机的模具进行维护,操作拉丝机的人员在日常的工作中,一定要结合实际的工作总结经验,直进式拉丝机厂家对于直进式拉丝机日常的检验应该做出详细维护的方案,如果操作直进式拉丝机的过程中,模板出现磨损的时候,一定要及时的对其进行抛光处理,因为抛光可以让模板在较短的时间内,直接的恢复到最佳的工作状态,但是在这里有一点需要大家记住的是,在进行抛光后的模板,不管是孔的形状还是尺寸,基本都会出现较大的变化。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号