-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
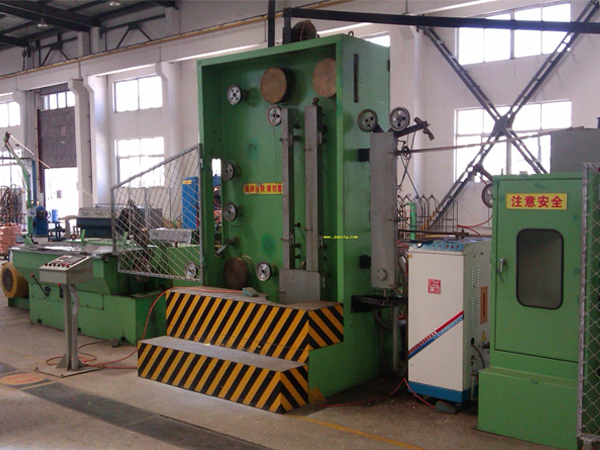
直进式拉丝机不仅高效高速,而且还无扭转无扭曲,因为直进式拉丝机的强冷却和性价比都比较高,所以直进式拉丝机就是一款非常卓越的无滑动的连续式拉丝机,在整个金属制品的行业中得到的应用还是比较广泛的。供应直进式拉丝机如果拿直进式拉丝机和滑轮式拉丝机相比较的话,不管是在生产的效率上,还是生产的成本上,又或者是产品的质量上,直进式拉丝机都占据了绝对性的优势,因为其加工出来的钢丝硬化率是比较低的,所以具有良好的塑性和韧性,而强度的波动范围也非常小,整个加工后的产品在性能上还是非常稳定的。直进式拉丝机主要由放线、拉拔和收线三个部分组合而成。而放线的部分又由上提拉式的放线架、卧式的放线架和工字轮的放线等多种方式组成,主要是为了可以更好的满足各种不同放线的要求。直进式拉丝机厂家直进式拉丝机必须每月都进行一次彻底的检修和保养,大概时长为四个小时左右。平时的保养也是必须有的,主要是保证设备外部的整个清洁,还有快速的接头和供气的管线有没有出现不良,上下的轴承座和升降丝杠的润滑工作,将空气过滤器中多余的积水排出,对于砂带的平衡进行检查和适当的调整。每周的检查也很有必要,将平时检查残留下的油泥清理干净,再按照平时保养的要求进行设备的润滑工作,传送带的检查主要是看起松紧和张力,还有砂带的松紧和张力的检查。
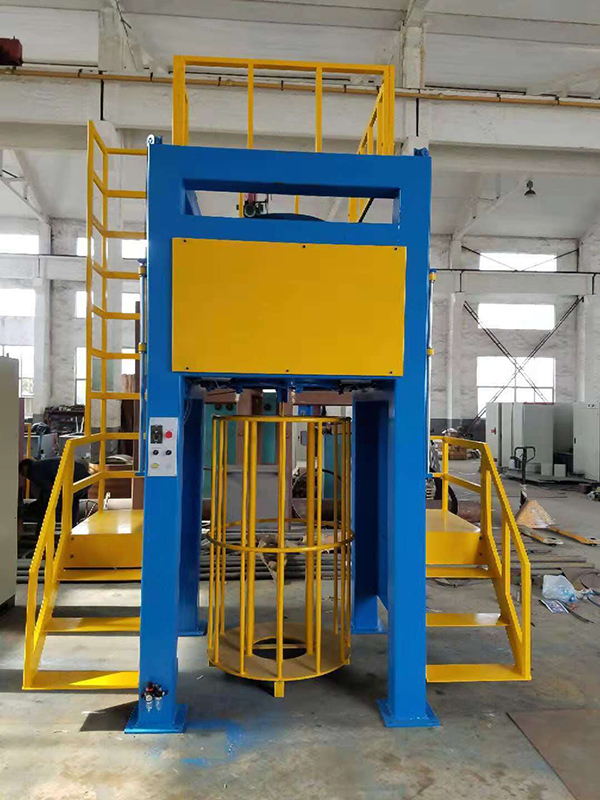
拉丝机的料筒在需要加热的时候,是利用加热圈进行加热的,这样的方式还蛮耗电的,加热的过程是这样:首先加热圈需要自己先行发热,再把热量传递给拉丝机的料筒,那么在传热的这个过程里免不了就会流失一部分热量,供应直进式拉丝机浪费的热量其实就是在浪费电能了。另外由于加热圈的外表面是肯定会接触到空气的,那么也就是说会有一部分的热量浪费在空气里,这又是等于在浪费了电能,拉丝机仅仅传热这方面就在加热圈部分损失了将近百分之四十的电费,为了避免这一情况的发生,我们可以利用一种名叫电磁加热器的产品,只要在拉丝机料筒的表面裹上一层保温棉,再加上一层电磁加热线圈,通电后,直进式拉丝机厂家电磁加线圈就会出现电磁感应,料筒就会自动发热,由于保温棉的存在生成的温度又不会传到空气里,电能就这样节省下来了,比起加热圈,电磁加热器至少可以省下百分之三十以上的电,非常节省和划算,加热速度又非常理想,目前是拉丝机佳的工作拍档。
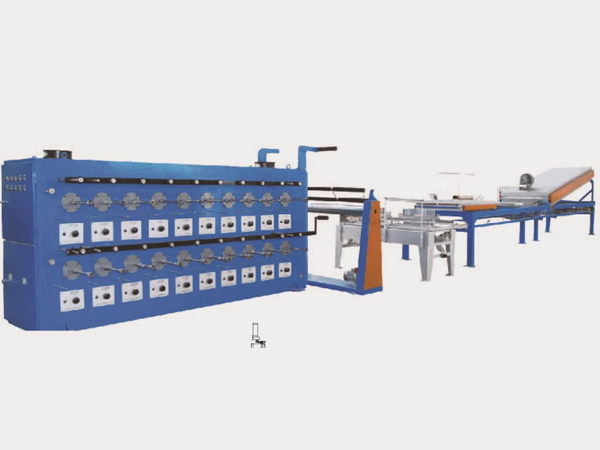
小拉丝机的控制模式:小型拉丝机的控制模式,是目前主流的控制方式,拉伸与卷取控制由PLC或者工控机IPC来完成,变频器接受PLC或者IPC的指令,供应直进式拉丝机实现拉伸级的无级调速与卷取的恒张力控制。该系统解决方案将直接导致成本高昂、系统复杂、维护难度大、维修成本高、系统控制响应差等问题。从机械上,可以分解为拉丝部分与收线部分,从电气控制上可以分解为拉丝无级调速控制与卷取的恒张力同步控制,直进式拉丝机厂家通过张力摆杆的位置变化,回馈控制系统,经过自动运算,改变卷取电机运行速度,从而达到卷取与拉丝两个环节体现出恒张力与速度同步,并通过排线导轮电机,可以随着卷取速度的不同,均匀地将成品金属丝缠绕在卷取工字轮上,以实现对金属材料的拉伸加工。
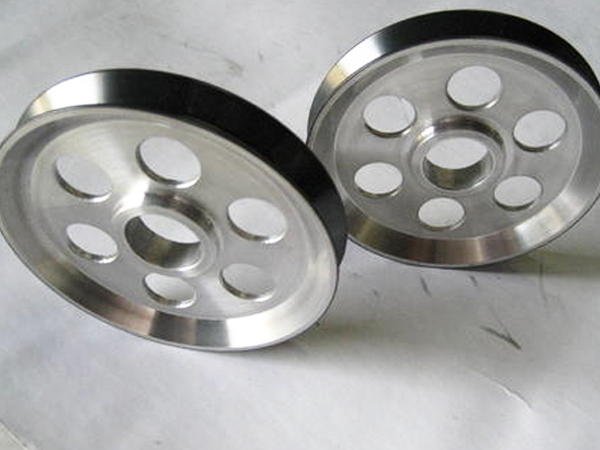
拉丝机的种类及工作原理:供应直进式拉丝机拉丝机行业,涉及的设备种类非常多,常见的拉丝机有水箱式拉丝机、直进式拉丝机、滑轮式拉丝机、倒立式拉丝机等,拉丝机主要应用在对铜丝、不锈钢丝等金属线缆材料的加工,属线缆制造行业极为重要的加工设备。拉丝:拉丝环节是拉丝机最为重要的工作环节。不同金属物料,不同的丝质品种和要求,拉丝环节有很大的不同,文章的后面将详细说明水箱式拉丝机与直进式拉丝机具体操作过程;收线:收线环节的工作速度决定了整个拉丝机械的生产效率,也是整个系统最难控制的部分。直进式拉丝机厂家在收线部分,常用的控制技术有同步控制与张力控制实现金属制品的收卷;放线:金属丝的放线,对于整个拉丝机环节来说,其控制没有过高的精度要求,大部分拉丝机械,放线的操作是通过变频器驱动放线架实现的,但也有部分双变频控制的拉丝机械,甚至直接通过拉丝环节的丝线张力牵伸送进拉丝机,实现自由放线.随着变频调速技术的不断发展,变频调速器已经被广泛应用在拉丝机行业,承担着拉丝调速、张力卷取、多级同步控制等环节,变频器的应用,大大提高了拉丝机的自动化水平与加工能力、有效降低了设备的单位能耗与维护成本,得到了行业的广泛认同。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号