-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
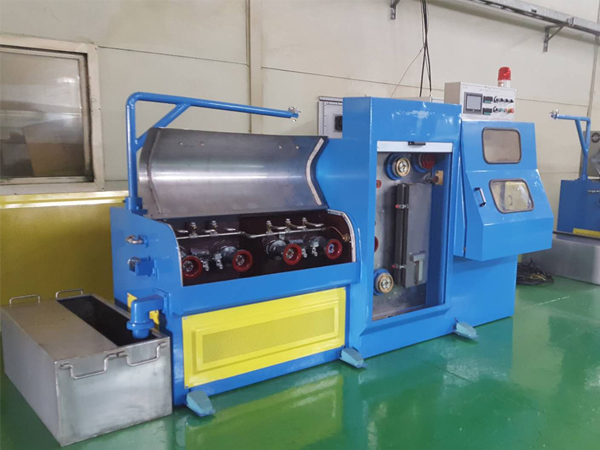
随着我国变频器的控制系统技术得到了很大的进步,所以使得我国的拉丝机行业质量也有了很大的发展。我国拉丝机行业的整理技术已经在慢慢接近国外的,其之间的差距在不断的缩小,综合价格等一些信息,已经超过了有些国外的产品供应双头中拉伸拉线就拿我国的直进式拉丝机打个比方吧,有些厂家生产出来的产品已经属于高档的,甚至说有些还出口到一些发达国家。不仅如此,而且一些企业还将PC技术融合进了拉丝机设备中,双头中拉伸拉线厂家大大改善了拉丝机的操作和性能,从而代替了一些进口的设备。直进式拉丝机对于一些材料的加工属于最主要的加工设备,比如说铜丝、金属丝、钢丝等等,有了拉丝机的加入,是的加工速度得到了很大改善,提高了劳动效率,而且经过拉丝机的加工,材料的强度和柔韧性都有一定程度的增加,使得质量更好了。
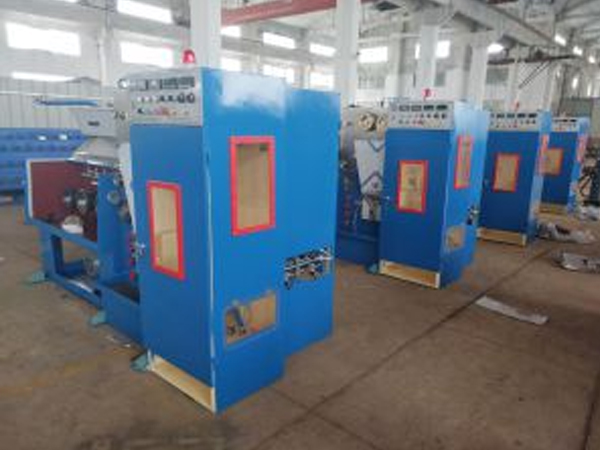
大家对于水箱拉丝机有多少了解呢?可能我们之前对水箱拉丝机的介绍并不是很多,但是没关系,今天就要来给大家说说我们怎样对水箱拉丝机的性能进行测试。康斯达机械将全程陪伴我们关注测试。供应双头中拉伸拉线我们可以对三个方面进行测试,首先我们可以对断线来进行检测,要是PID所反馈的值在34-35,那么康斯达机械水箱拉丝机的变频器他就会自由的进行停机,这样在输出端子那边就会有断线的报警。为了防止在启动和停机的时候有误报的情况出现,我们可以对变频器的启动设置在H-36,还要吧断线的检测功能开启。还有一个是抱闸的控制,要是我们检测的断线,那么端子的输出抱闸信号就会经过H-39,双头中拉伸拉线厂家那么他的断线故障就会自动的恢复,而抱闸的信号就会取消。抱闸信号在输出的时候,他的运行指令是不一样的。还有一个是用主机的输出频率来作线速给定的,这样就可以保证主机额收线的线性关系,其实这个主机和收线机的频率是差不多。
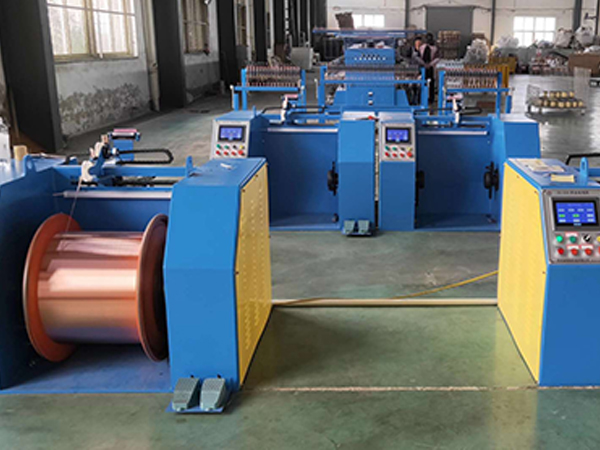
拉丝机生产过程中应注意的问题: 由于铜线拉丝机设备的不间断生产,拉丝的速度也会逐渐地与退火不同步,这就会使拉丝时由于牵引速度的时快时慢而使线径出现间断的、不规则的变化。该现象产生的原因有以下几点:供应双头中拉伸拉线由于主电机齿轮箱的长期使用而造成的磨损。这能使拉丝的定速轮速度与牵引速度以及收线速度不相匹配,从而形成单丝的拉细。2.储线轮上的张力的不稳定。生产车间使用气压的地方可能较多,这会造成拉丝机气泵的气压时大时小,这也就使储线器的张力不是恒定的,而由于收线的速度是不变的,这就使拉丝所受的拉力也非恒值,由此可造成单丝外径偏差无法精确控制.3.铜线在退火轮上的颤动。这使得铜线在时松时紧的状态下进行退火,退火的电流密度时大时小,而铜线在较高速度下的强度是比较低的,因此容易造成铜线在退火轮上打火,使铜线的表面由于火花的作用而线径不均匀双头中拉伸拉线厂家解决方法:对储线器进行很好的润滑,避免其在高速运转时对线造成反向的磨擦力进而使线拉细;调整好线的张力,使拉丝的行程始终紧贴于退火轮;保证退火轮钢圈的完好,避免因钢圈的表面缺陷而使退火电流不稳定。根据拉丝机的实际情况重新对拉丝机进行配模:根据拉丝原理来调整退火轮传动轴上的可调节的三角带轮的直径,使退火轮转速/定速轮转速=前滑系数×定速轮直径/退火轮直径,其中定速轮和退火轮的直径是已知的,定速轮和退火轮的转速也可以测出,由此可得到前滑系数,由滑差系数即可对本拉丝机进行重新配模,这样配出的模具才能满足要求。
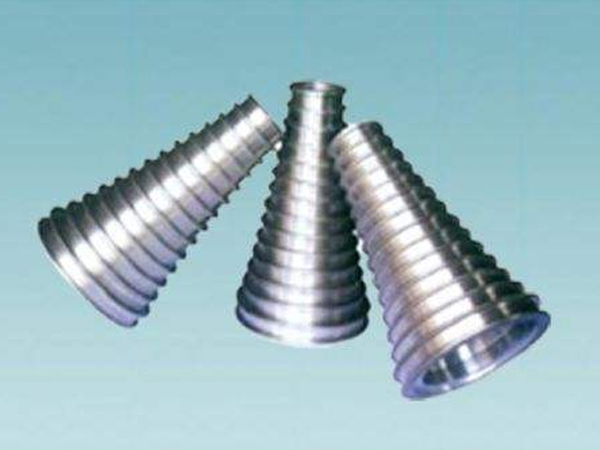
其实倒立式拉丝机在操作中最难以控制的环节应该就是速度,这点对很多操作人员来说都是比较难把握的,因为倒立式拉丝机在系统中速度的控制要求非常的高,最主要的是倒立式拉丝机的系统是非常复杂的,供应双头中拉伸拉线在控制的设备要求上,要求不同电机之间的协调工作比较严格,因为是使用了四台伺服的电机来控制整个系统,所以就需要适当的加强马达和轴承之间的相互作用,为了有效的确保整个系统的正常工作,对于电机中电线的核算功能需要快速的计算操作的结果,而且还在倒立式拉丝机中充分的利用了伺服内部之间的固定功能,因为驱动器本身就可以进行计算,而自驱的马达之间就会呈现出行线,双头中拉伸拉线厂家这样就可以有效的将传统倒立式拉丝机中计算复杂的计算环节省略,因为延迟了驱动器的发送时间,所以更好的确保了行线的功能,这样就非常有效的降低了控制器的延迟工作。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号