-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
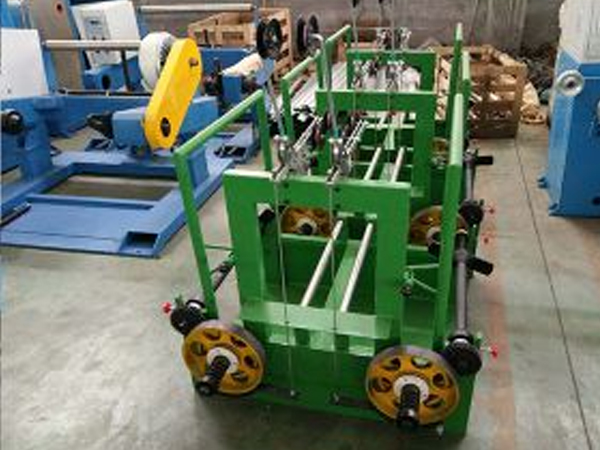
也许大家不知道,其实铜线拉丝机他是不间断的来进行生产的,当然拉丝的速度和退火的速度是不一样的,这就会让拉丝的时候因为牵引的速度有时快有时慢而出现简短,这其实是不应该出现的问题那我们应该怎样来有效的进行解决呢?就要康斯达机械来告诉你把。供应塔轮式铜线低速大拉机因为主电机里的齿轮箱他用的时间长了就会有磨损,他会导致定轮的速度和牵引的速度是不一致的,这样就会有单丝的拉细问题出现。在储线轮上他的张力也不是很稳定,所以生产车间中用气压会多一些,但是这也会让康斯达机械拉丝机的气泵气压不稳定,塔轮式铜线低速大拉机厂家因为收线的速度是不会变,而拉丝他受到的力也不是固定的,这样就会让单丝的外径差不能很好的来进行控制。我们要对储线润滑,防止他在进行高速运转的时候有反向的摩擦出现,这样会让线变得很细,还要把张力调整好,让整个拉丝的过程都和退火轮贴着,这样才可以确保退火轮的的完整,还要防止钢圈里的表面有缺陷存在,这样会让退火的电流非常的不稳定。我们还要安装拉丝机的实际情况来进行配模。
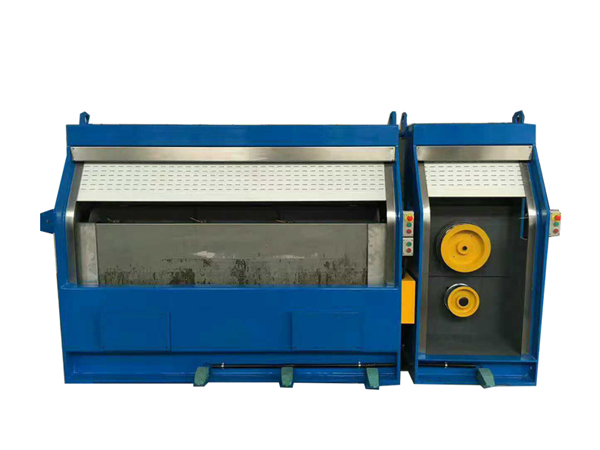
你知道直进式拉丝机吗,知道他是怎么来的么?因为在我们用双卷筒等形式的拉丝机的时候因为他们有很多的过线导轮,而且还不可以用过硬的材料,进而就有了康斯达机械直进式拉丝机。他用的是直流的拖动活套,可以进行自动的调节,当然他可以可以把机器调节到一个机器的正常状态。供应塔轮式铜线低速大拉机这个类型的康斯达机械直进式拉丝机他穿线非常的简单,当钢丝在进行拉拔的时候有小半径的弯曲。但是他也有自己的缺点,他拉制的是比较细的钢丝,而且所停留的时间是比较短的,并且冷却的效果也不是很好,相应的拉丝范围也很小。直进式拉丝机他其实还叫做拔丝机,他在机械上用的比较多,塔轮式铜线低速大拉机厂家他还可以在五金、石油、塑料等行业中来进行使用。我们还可以对拉丝机进行分类,像是塑料拉丝机、金属拉丝机、竹木拉丝机等等,他们都是用聚酯切片、聚乙烯、涤纶等为原料进行生产的。他可以做成实心和空心的,还可以进行深加工。这个竹木拉丝机,他是用竹木来进行制作的,他可以做成筷子和牙签。
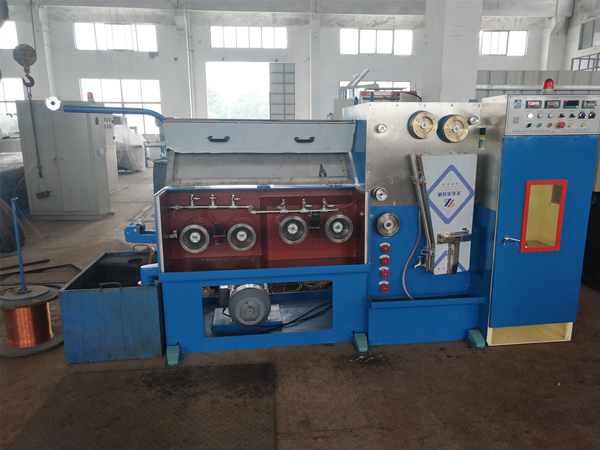
如果说你对拉丝机有些了解,那应该知道拉丝机他的类型有很多,像是在之前我们介绍过的倒立式拉丝机、水箱拉丝机等等。通常拉丝机他都是用不锈钢丝还有铜丝来进行加工的,他在线缆中是比较重要的。由于变频器的发展他已经能够很好的在拉丝机进行使用。那具体康斯达机械就要来和大家说说这拉丝机的形态还有控制了。供应塔轮式铜线低速大拉机我们可以把拉丝机分为收线和拉丝这两个方面,当这是在机械上来分。如果说我们从电气控制的角度来看,那他可以分为卷取恒张力的控制及无级调速的控制,然后在利用对摆杆的调整,让其对卷取电机的速度进行改变,这样就可以让卷取还有拉丝他们两个的张力和速度是一样的。然后在用排线的导轮让其跟着卷取机的速度,做相应的变化,让其缠绕在卷取的工字轮上面一次来实现金属的加工。现在这样就可以让卷取还有拉丝他们两个的张力和速度是一样的。然后在用排线的导轮让其跟着卷取机的速度,做相应的变化,让其缠绕在卷取的工字轮上面一次来实现金属的加工。塔轮式铜线低速大拉机厂家拉丝机的控制方式还是主要以小型拉丝机为主,他的拉伸还有卷取都是用PLC及IPC来控制的,当变频器接受到相应指令的时候,拉伸机他的卷取还有无级调速就能够很好的阿里进行控制。
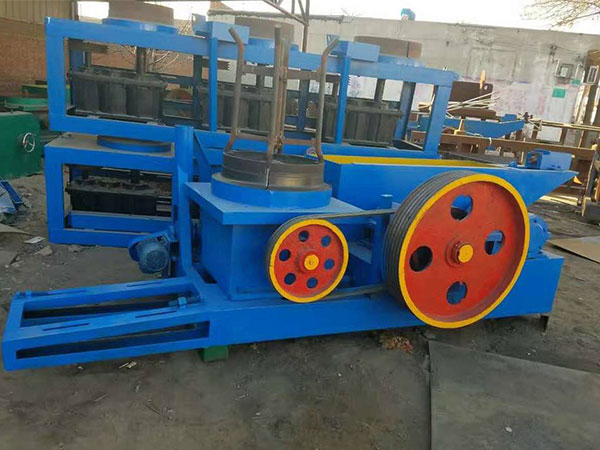
直进式拉丝机是消化吸收引进技术开发生产的一款拉丝机。其主要特点是卷筒采用窄缝式水冷,拉丝模采用直接水冷;冷却效果好;采用一级强力窄V带和一级平面二次包络蜗轮副传动,传动效率高、噪音低;采用全封闭防护系统,安全性好;采用气张力调谐,拉拔平稳。供应塔轮式铜线低速大拉机不同于普通拉丝机,直进式拉丝机采用交流变频控制技术或直流可编程序控制系统、屏幕显示,自动化程度高、操作方便、拉拔的产品质量高。适宜拉拔直径16mm以下的各种金属线材。直进式拉丝机的主要功能包括误差0.1%准确计米;定长自动减速并停车; 断线检测并自动停车;任意卷筒正反点动及左右联动;各种故障信息及处理信息显示;塔轮式铜线低速大拉机厂家各种运动信息监控。并支持任意配模工艺,模具磨损后通过调谐自动补偿,不易断丝。并设有跳线装置可任意切除卷筒拉拔,以适应不同的工艺。可根据用户需要,以工业以太网为依托实行远程控制及远程诊断。直进式拉丝机适宜拉拔材料很多,包括了焊条;焊丝(气保焊丝、埋弧焊丝、药芯焊丝等);钢丝(高、中、低碳钢丝,不锈钢丝,预应力钢丝,轮胎钢丝,胶管钢丝,弹簧钢丝,钢帘线等);电线电览(铝包钢丝、铜丝、铝丝等);合金丝等各种金属线材。
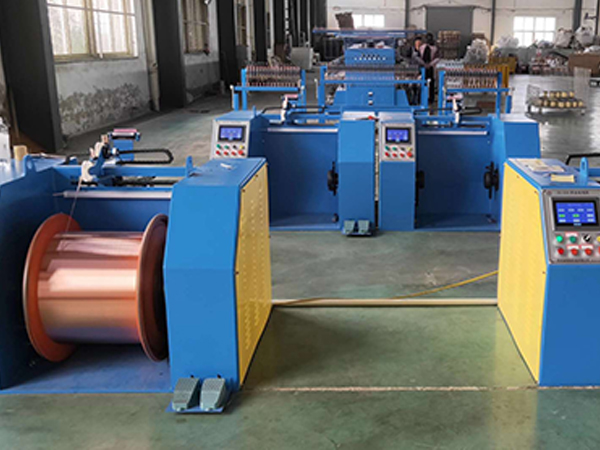
水箱式拉丝机其实属于小型的,且连续性的生产设备,是由很多拉拔头组合而成的,通过逐级的拉拔工作,将所有的拉拔头完全的置于水箱内部,之后再根据客户的要求,拉拔出不同规格且符合要求的钢丝,水箱式拉丝机还可以分为翻转水箱和重型水箱两种类型,比较适合拉拔中细不同规格的金属线材,最适合拉拔各类高中低的钢材,比如胶管的钢丝、炭钢丝和铜丝等。供应塔轮式铜线低速大拉机在对于水箱式拉丝机来说最核心的环节应该就是收卷,而且收卷环节会直接的影响到整个拉拔钢丝的质量,那么水箱式拉丝机具备哪几种不同收卷控制方式呢?主要可以分为两种,下面就和小编一起来学习了解下吧!塔轮式铜线低速大拉机厂家一、转矩的收卷控制方式,在水箱式拉丝机进行收卷的时候,整个张力会由转矩所给出的大小而决定的,但是会因为卷径发生变化,而促使张力出现不均衡的现象。二、张力辊进行调节的收卷控制方式,进行收卷时会因为张力辊自身的配重,来保证收卷的质量。如果是收卷工艺要求比较高的水箱式拉丝机的话,正常情况下会选择后一种控制的方式。
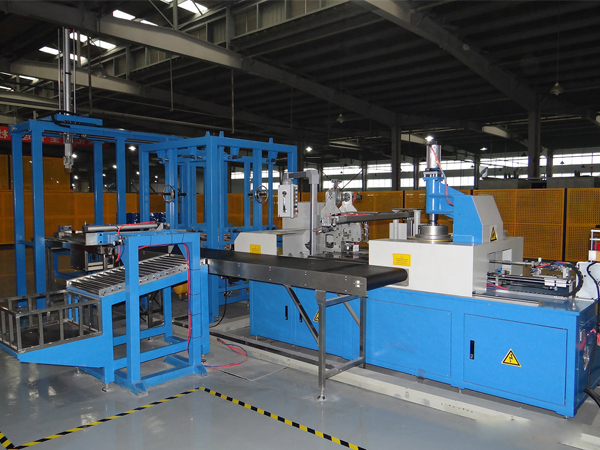
其实倒立式拉丝机在操作中最难以控制的环节应该就是速度,这点对很多操作人员来说都是比较难把握的,因为倒立式拉丝机在系统中速度的控制要求非常的高,最主要的是倒立式拉丝机的系统是非常复杂的,供应塔轮式铜线低速大拉机在控制的设备要求上,要求不同电机之间的协调工作比较严格,因为是使用了四台伺服的电机来控制整个系统,所以就需要适当的加强马达和轴承之间的相互作用,为了有效的确保整个系统的正常工作,对于电机中电线的核算功能需要快速的计算操作的结果,而且还在倒立式拉丝机中充分的利用了伺服内部之间的固定功能,因为驱动器本身就可以进行计算,而自驱的马达之间就会呈现出行线,塔轮式铜线低速大拉机厂家这样就可以有效的将传统倒立式拉丝机中计算复杂的计算环节省略,因为延迟了驱动器的发送时间,所以更好的确保了行线的功能,这样就非常有效的降低了控制器的延迟工作。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号