-

厂家直销
-

品质保障
-

售后无忧
-

支持定制
-

多年经验
联系人:贺经理
手 机:15150142619
邮 箱:hexiaoliang96@163.com
网 址:www.jshbjd.com
地 址:江苏省宜兴市官林镇戈潘路28号
拉丝机出现此种情况主要有以下几个因素造成:1.拉丝模在不间断的生产中会由于正常磨损而使拉丝模的定径区变大。2.由于生产中退火电流的不恒定,电流忽然偏高,单丝在退火过程中被拉断或是被突变的强电流熔断。定制直列式大拉机3.由于各种杆材的质量问题。在生产过程中,杆材不规则地出现质量缺陷,这就使单丝在拉丝变形中被各种无法预测的张力拉断。此情况在杆材好时较少出现解决方法:根据不同的杆材选取不同的配模方案,在生产中不断摸索。例如在生产上引法生产的铜杆时,拉2.53mm的单丝需要8道拉丝模,而生产同样外径的单丝,若用轧杆时,则要根据要求在配模时多加一块过桥模;在生产前,要对欲生产的铜杆做充分的自检,及时发现铜杆的质量缺陷,根据不同情况及时找到相应对策直列式大拉机生产商,或降低拉丝速度,或将此段有缺陷的剔除。生产中不断地观察拉丝的退火电流是否正常,尤其在刚刚启动的时候,特别要注意退火电流的变化,要根据线速的变化来调节退火电流的大小,进而使退火电流慢慢地随着线速的增加而变大,保证设备的正常运行。相信只要在实际生产中着重对以上几点进行控制,铜拉丝产品的质量和生产效率都会有不同程度的提高,才能更好、更快的为下道工序生产提供强有力的生产保障。
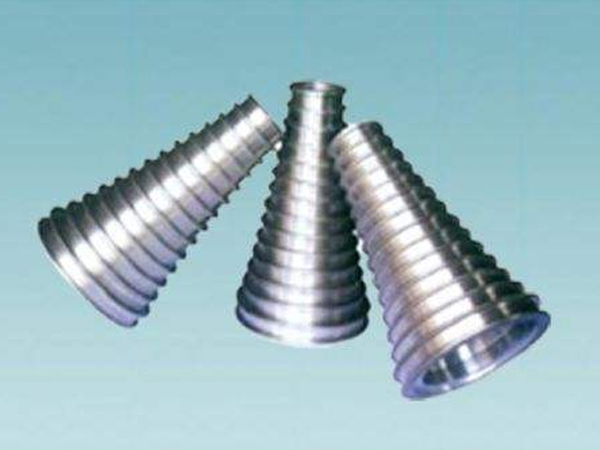
不锈钢的直进式拉丝机其实就是直进式拉丝机的一种,统称为拉丝机,所以我们在对直进式拉丝机进行了解的时候,其实就是对不锈钢的直进式拉丝机进行了了解,那么,小编今天要重点给大家介绍的是,不锈钢的直进式拉丝机在操作上的一些知识,希望可以让大家对直进式拉丝机更进一步的了解定制直列式大拉机一、操作不锈钢直进式拉丝机的人员,应该佩戴相应的防护用品,一定要严格的按照相关的规定来进行穿戴,以免对自身的安全造成伤害;二、在开启不锈钢直进式拉丝机的时候,应该进行认真仔细的检查,必须拉丝机是否出现漏气等;三、确定出料的位置没有人员之后,才能对设备进行开启;四、当拉丝机在开启运行之后,还需要对其进行相应的检查,如果出现不正常现象,应该及时对其进行调整,直列式大拉机生产商或者是直接关机进行调整;五、而收尘风机和拉丝机两者是不可以同时开启的;六、不锈钢的直进式拉丝机在正是开启和运行的过程中,操作的人员是不可以擅自离开自己的工作岗位;七、要确保直进式拉丝机整个压力适中,不可以出现超越红线的现象,这种情况是比较危险的,而且不可以在设备运行的状态下对其进行空气压力的调整。
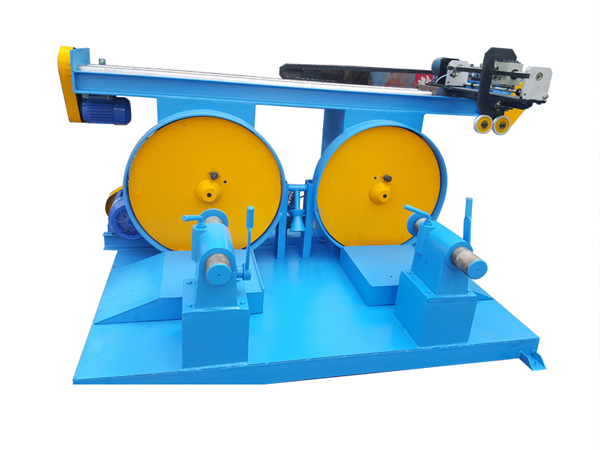
受到国际上经济在增速上放慢,以及国内在基建的投资上增速和房地产在新开的面积上下滑等情况的影响,水箱式拉丝机在行业的增速上出现了比较明显的大幅度下滑,这一情况导致投资者对行业前景不看好,定制直列式大拉机但是随着铁路在基础的投资上增长的趋势来看,在不久的将来,产品在销量上必定会出现回暖,但是城镇在提升上还需要比较长的时间,那么城镇虽然比较有利行业的复苏,但是对于其整个行业的影响还是非常缓慢的,不能在短期内对行业造成较大的影响,所以期望不应该太高。虽然目前的政策还是比较有利于水箱式拉丝机在行业中的投资和发展,但是存在的挑战和机遇还是比较大的,所以在未来,如果想要占据激烈竞争的之地的话,必须不断的引进国外比较有特色的技术和创新。水箱式拉丝机为企业和品牌带来的效应是一直延续的,直列式大拉机生产商而在目前品牌存在先导的商业模式发展中,其实就意味着经营的模式、商品的定位、利润的回报和消费的群体等,因为水箱式拉丝机的品牌效应,可以有效的拉动整个商机,还可以给企业带来比较大的社会和经济方面的效益。
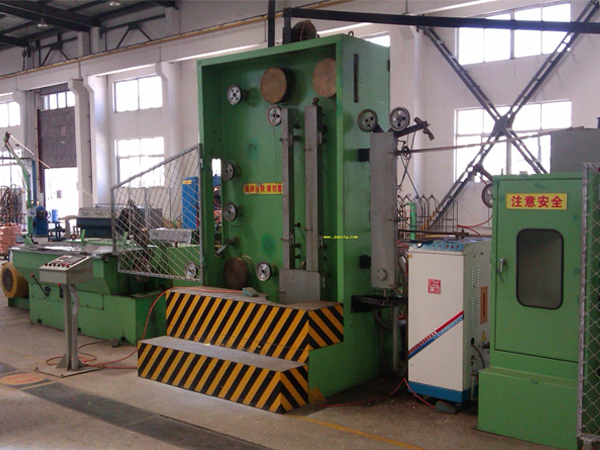
水箱式拉丝机其实属于小型的,且连续性的生产设备,是由很多拉拔头组合而成的,通过逐级的拉拔工作,将所有的拉拔头完全的置于水箱内部,之后再根据客户的要求,拉拔出不同规格且符合要求的钢丝,水箱式拉丝机还可以分为翻转水箱和重型水箱两种类型,比较适合拉拔中细不同规格的金属线材,最适合拉拔各类高中低的钢材,比如胶管的钢丝、炭钢丝和铜丝等。定制直列式大拉机在对于水箱式拉丝机来说最核心的环节应该就是收卷,而且收卷环节会直接的影响到整个拉拔钢丝的质量,那么水箱式拉丝机具备哪几种不同收卷控制方式呢?主要可以分为两种,下面就和小编一起来学习了解下吧!直列式大拉机生产商一、转矩的收卷控制方式,在水箱式拉丝机进行收卷的时候,整个张力会由转矩所给出的大小而决定的,但是会因为卷径发生变化,而促使张力出现不均衡的现象。二、张力辊进行调节的收卷控制方式,进行收卷时会因为张力辊自身的配重,来保证收卷的质量。如果是收卷工艺要求比较高的水箱式拉丝机的话,正常情况下会选择后一种控制的方式。
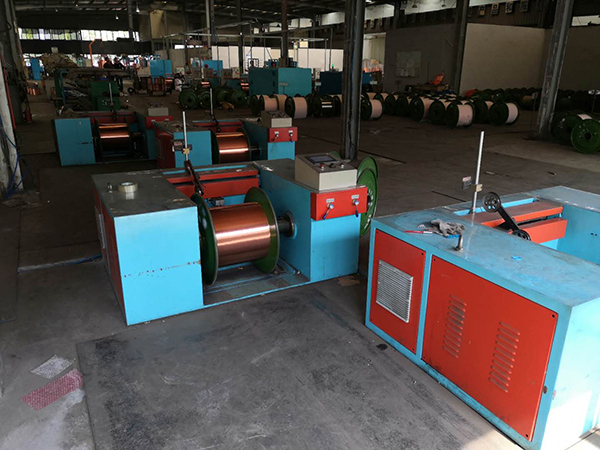
因为倒立式拉丝机在结构上的特殊原因,所以会限制倒立式拉丝机对减速机的选用,而且倒立式拉丝机在卷筒和减速机的输出端上是相互连接的,定制直列式大拉机普通的立式减速机式没法与之相匹配的,虽然倒立式拉丝机具备装配的形式,但是输出端的位置是不可以承受住卷筒的整个重量。所以必须选用特定的减速箱,才能很好的和倒立式拉丝机进行配合使用,才能完成正常的工作,正常情况下厂家生产的倒立式拉丝机,基本都是选用了三级的传动减速箱,在经过了逐级的传递之后,一级的直径可以达到六百毫米左右,然后再通过斜齿轮将力传递到卷筒上,促使卷筒可以正常的进行旋转。在倒立式拉丝机中,第一级的传动齿轮基本都是选用的螺旋锥的齿轮,在经过了淬火的处理之后,整个耐磨的性能会强很多,直列式大拉机生产商而且还能承载较大的负荷,主要的是使用寿命长,其他的齿轮都是斜齿轮,但是需要经过高频的处理,其承载的能力和耐磨的性能也是比较高的,其中三级的齿轮需要进行比较精密的计算,在装配上比较合理,有效的将其作用发挥到大。倒立式拉丝机中的减速箱基本都是采用了铸钢制造而成的,隔音和密封的效果非常好,在箱体的端面上是需要使用镗床进行加工的,光洁度得到了有效的提升,而箱体的底部是采用了圆筒式的密封系统,有效的预防润滑油会渗漏至卷筒上去。
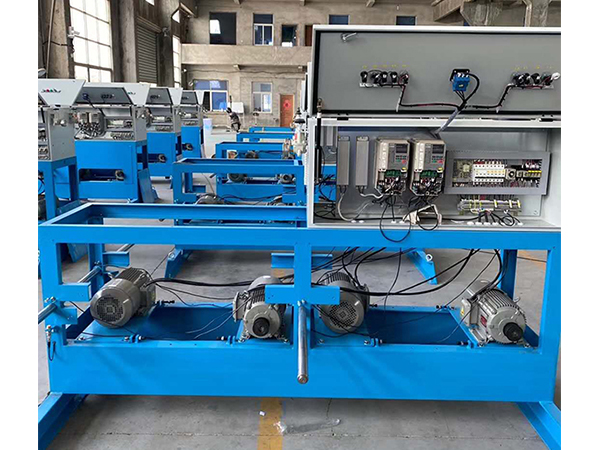
拉丝机生产过程中应注意的问题: 由于铜线拉丝机设备的不间断生产,拉丝的速度也会逐渐地与退火不同步,这就会使拉丝时由于牵引速度的时快时慢而使线径出现间断的、不规则的变化。该现象产生的原因有以下几点:定制直列式大拉机由于主电机齿轮箱的长期使用而造成的磨损。这能使拉丝的定速轮速度与牵引速度以及收线速度不相匹配,从而形成单丝的拉细。2.储线轮上的张力的不稳定。生产车间使用气压的地方可能较多,这会造成拉丝机气泵的气压时大时小,这也就使储线器的张力不是恒定的,而由于收线的速度是不变的,这就使拉丝所受的拉力也非恒值,由此可造成单丝外径偏差无法精确控制.3.铜线在退火轮上的颤动。这使得铜线在时松时紧的状态下进行退火,退火的电流密度时大时小,而铜线在较高速度下的强度是比较低的,因此容易造成铜线在退火轮上打火,使铜线的表面由于火花的作用而线径不均匀直列式大拉机生产商解决方法:对储线器进行很好的润滑,避免其在高速运转时对线造成反向的磨擦力进而使线拉细;调整好线的张力,使拉丝的行程始终紧贴于退火轮;保证退火轮钢圈的完好,避免因钢圈的表面缺陷而使退火电流不稳定。根据拉丝机的实际情况重新对拉丝机进行配模:根据拉丝原理来调整退火轮传动轴上的可调节的三角带轮的直径,使退火轮转速/定速轮转速=前滑系数×定速轮直径/退火轮直径,其中定速轮和退火轮的直径是已知的,定速轮和退火轮的转速也可以测出,由此可得到前滑系数,由滑差系数即可对本拉丝机进行重新配模,这样配出的模具才能满足要求。
 地址:江苏省宜兴市官林镇戈潘路28号
 电话:15150142619
 邮箱:hexiaoliang69@163.com
 苏公网安备 32028202001188号